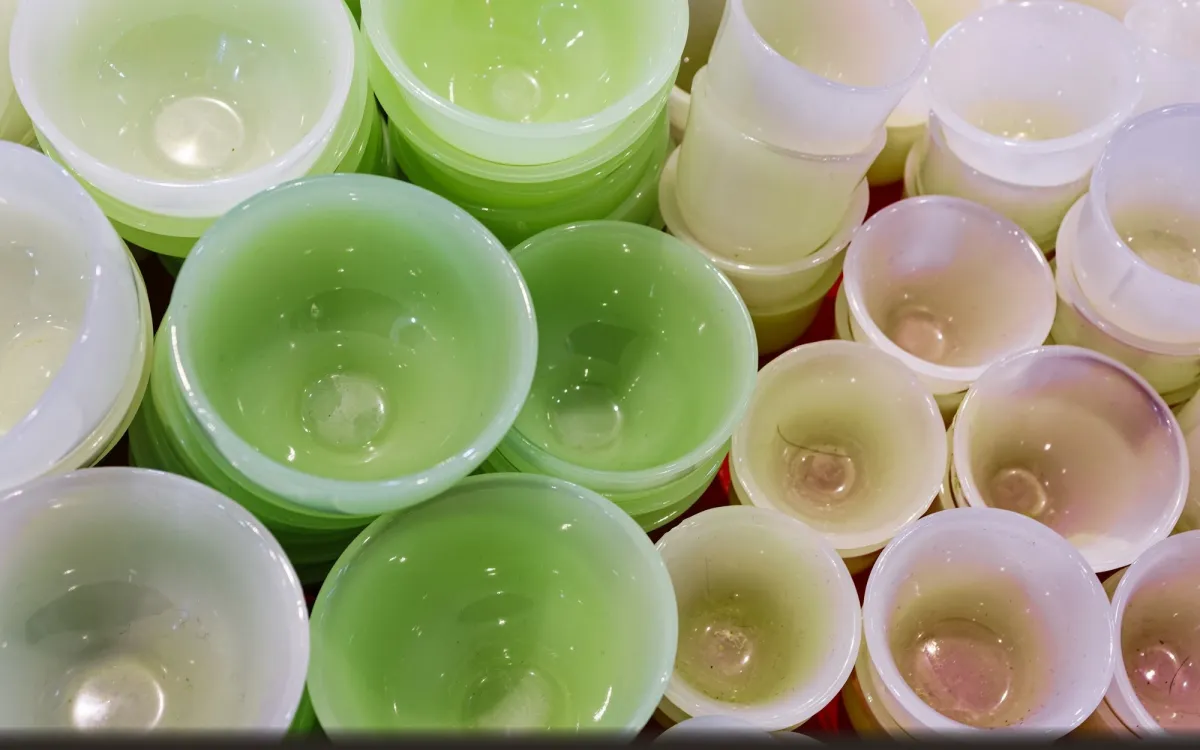
İnce cidarlı bir yoğurt ya da tatlı kabı elde neredeyse hiç ağırlık hissettirmez. Onu basan kalıp ise ağır bir iş yapar: erimiş plastiği bir saniyenin çok altında bir sürede, yüzeyin tamamına eşit kalınlıkta yaymak ve bunu birkaç saniyelik çevrimlerle, gün boyu tekrarlamak. Standart bir ambalaj kalıbında hoş görülebilecek küçük bir hizalama farkı ya da tıkanmaya yüz tutmuş bir hava kanalı, ince cidarda eksik dolum, delik ya da yanık olarak hemen görünür.
Bu yüzden ince cidarlı ambalaj kalıbı, aynı parçanın kalın cidarlı versiyonundan farklı bir kalıptır; farklı düşünülmesi gerekir.
İnce cidar nereden başlar
İnce cidar için tek bir resmî sınır yoktur, ama sektörde yaygın kabul iki ölçüte dayanır: et kalınlığının genellikle 1 mm'nin altına inmesi ve akış boyunun et kalınlığına oranının genellikle 100 ile 150'nin üzerine çıkması. İkinci ölçüt daha anlatıcıdır. Oran büyüdükçe plastiğin, donmadan kat etmesi gereken yol uzar. Yol uzadıkça dolum daha hızlı ve daha yüksek basınçla yapılmak zorundadır.
Bunun makinedeki karşılığı, yüksek enjeksiyon hızı ve bu hızı kısa sürede verebilen makinelerdir. İnce cidarlı ambalaj çoğu zaman akümülatörlü ya da yüksek hızlı elektrikli makinelerde basılır. Kalıp da bu hıza ve basınca göre tasarlanır.
Yüksek basınç kalıbın her parçasına yansır. Kalıp plakalarının kalınlığı ve destek kolonları, dolum sırasında plakaların esnemesini önleyecek şekilde boyutlandırılır; esneyen bir plaka gözün ortasında et kalınlığını artırır ve ayrım çizgisinde çapak açar. Göz ve maça lokmaları da tekrarlanan yüksek basınç çevrimlerine dayanacak sertlikte seçilir. Bu yüzden ince cidarlı bir kalıbın ağırlığı ve fiyatı, aynı ölçüdeki kalın cidarlı bir kap için yapılmış kalıptan belirgin biçimde yüksek olabilir. Fark kalıbın yapısından gelir; hafif bir kalıbın ince cidarda uzun süre ölçü tutması beklenmez.
Bir başka fark hızın kendisidir. Çevrim birkaç saniyeye indiğinde kalıbın her hareketi, yani itme, açılma ve kapanma, çevrimin fark edilir bir parçası olur. Kalıp tasarımı bu hareketleri kısaltmaya da odaklanır; mekanik bölümde kazanılan yarım saniye, yüksek adetli bir işte gün sonunda çok sayıda ek parça demektir.
Standart kalıp ile ince cidarlı kalıp arasındaki fark
| Ölçüt | Standart ambalaj kalıbı | İnce cidarlı ambalaj kalıbı |
|---|---|---|
| Et kalınlığı | Genellikle 1 mm üzeri | Genellikle 1 mm altı |
| Enjeksiyon hızı | Orta | Çok yüksek |
| Yolluk | Soğuk ya da sıcak | Genellikle iğneli sıcak yolluk |
| Maça hizalama | Kılavuz pim ve burçlar | Her gözde ek konik kilitler |
| İtme | İtici pim | Sıyırıcı halka ve hava ile itme |
| Soğutma | Plaka kanalları | Maça içinde yoğun soğutma, bakır alaşım lokma |
| Çelik | Önsertleştirilmiş çelik yaygın | Aşınan bölgelerde genellikle sertleştirilmiş çelik |
Kalıpta öne çıkan beş konu
Maça hizalaması
İnce cidarda en sinsi sorun maça kaymasıdır. Plastik yüksek hızla girerken maçayı bir yana iter; maçanın bir tarafında et incelir, öbür tarafında kalınlaşır. İnce taraf eksik dolar ya da delinir, kalın taraf ise daha geç soğuyup kabı eğer. Bu yüzden ince cidarlı kalıplarda her gözde, kılavuz pimlerin yanında konik kilitler bulunur. Kalıp kapanırken maçayı dişi tarafa göre merkezler ve dolum boyunca yerinde tutarlar.
Soğutma
Çevrim birkaç saniyeye indiğinde soğuma süresi çevrimin çoğunu oluşturur. Kabın içini oluşturan maça, ısının en zor çekildiği yerdir; ince ve uzun bir maçanın içine düz bir kanal açmak çoğu zaman yetmez. Maça içinde fıskiye ya da bölmeli kanal kullanılır. Isıyı çelikten daha hızlı ileten bakır alaşım lokmalar, özellikle kabın tabanında sıcak noktaları dağıtmak için tercih edilir.
Hava tahliyesi
Plastik kalıbı çok hızlı doldurduğunda içerideki hava da o hızla kaçmak zorundadır. Kaçamayan hava sıkışır, ısınır ve plastiği yakar. Kenarlarda yanık izi ya da eksik dolum çoğu zaman bundandır. Hava kanalları hem tasarımda doğru derinlikte açılmalı hem de üretimde düzenli temizlenmelidir; ince cidarlı kalıpta tıkanmaya yüz tutmuş bir hava kanalı birkaç vardiyada kendini gösterir.
Yolluk ve giriş
Kaplar genellikle tabanın ortasından beslenir; böylece plastik bütün çevreye eşit mesafede ilerler. Hızlı çevrimde soğuk yolluğun soğumasını beklemek mantıklı olmadığından iğneli sıcak yolluk yaygındır. İğne, girişi her baskıda temiz keser ve tabanın ortasında düzgün bir iz bırakır.
İtme
İnce bir kabın kenarına itici pimle bastırmak, kabı deforme eder ya da deler. Bunun yerine kabın ağzını bütün çevresi boyunca iten sıyırıcı halka kullanılır. Derin kaplarda maçanın içinden verilen hava, kap ile maça arasındaki vakumu kırar ve kabın çıkmasını kolaylaştırır.
Kalıp içi etiketleme ve katlı kalıp
İki karar, ince cidarlı ambalaj kalıbının maliyetini ve takvimini baştan değiştirir. Bunların teklif aşamasında konuşulması gerekir.
Kalıp içi etiketleme (IML): Baskılı etiket, kalıp kapanmadan önce bir robotla göze yerleştirilir ve plastik etiketin arkasına basılır. Etiket kabın parçası olur. Bu, kalıpta etiketi yerinde tutacak düzenlerin ve robotla uyumlu bir kalıp yapısının baştan tasarlanmasını ister. Etiket plastikle kalıp arasına girdiği için soğumayı da etkiler. Sonradan eklemek çoğu zaman mümkün değildir ya da kalıbın büyük bölümünü değiştirmeyi gerektirir.
Katlı kalıp (stack mold): İki ayrım yüzeyi olan ve iki kat göz taşıyan kalıptır. Gözler üst üste durduğu için izdüşüm alanı artmaz; aynı kilitleme kuvvetiyle iki katına yakın parça basılır. Karşılığında kalıp daha karmaşıktır ve makinenin açılma mesafesinin iki katı göze yetecek kadar uzun olması gerekir.
Makine ve hammadde uyumu
İnce cidarlı kalıbın sonucu, kalıp kadar makineye ve hammaddeye de bağlıdır. Genellikle yüksek akışlı PP sınıfları kullanılır; akış indeksi yükseldikçe plastik uzun ve ince yolu daha kolay kat eder. Aynı kalıp, daha düşük akışlı bir malzemeyle eksik dolabilir.
Makinenin enjeksiyon hızı ve bu hızı ne kadar sürede verebildiği de belirleyicidir. Kalıbın deneme baskısının, fabrikanızdaki makineye yakın özellikte bir makinede yapılması bu yüzden istenir. Makinenizin modelini, enjeksiyon hızını ve vida çapını teklif aşamasında bildirmeniz, kalıbın o makineye göre kurgulanmasını sağlar. T1 ve T2'de, kalıbın bu koşullardaki dolumunu ve et kalınlığı dağılımını yerinde ölçeriz; kabın farklı noktalarından kesit alıp et kalınlığını ölçmek, maça kaymasını en açık gösteren yöntemdir.
Uzun süreli üretimde ince cidarlı kalıbın davranışı, deneme günündeki davranışından farklı olabilir. Kalıp saatlerce hızlı çevrimle çalıştığında ısınır; soğutması sınırda tasarlanmış bir kalıpta et kalınlığı dağılımı vardiya içinde değişebilir. Hava kanalları da zamanla malzemenin bıraktığı kalıntıyla daralır. Bu yüzden deneme baskısında kalıbın kısa bir süre değil, ısıl dengeye oturacak kadar uzun süre kesintisiz çalıştırılması ve ölçümlerin bu sürenin sonunda tekrarlanması istenir.
Ambalajın kullanım gereklilikleri de ölçüm listesine girmelidir. Kapların iç içe istiflenip kolayca ayrılabilmesi, kabın kenar geometrisine ve çıkma açısına bağlıdır; birbirine yapışan kaplar dolum hattında duruşa yol açar. Kapak kullanılacaksa, kapağın kaba geçme kuvveti ve sızdırmazlığı iki parçanın birlikte denenmesiyle görülür. Kabın dolu hâlde üst üste konduğunda ezilmemesi için taban ve kenar bölgelerinin et kalınlığı ayrıca kontrol edilir. Bu gereklilikler kalıbın ölçüsünden çok parçanın tasarımıyla ilgilidir ve DFM aşamasında konuşulduğunda en ucuza çözülür.
Gıdayla temas edecek ambalajlarda hammaddenin gıdaya uygunluğu, hammadde tedarikçisinin belgesiyle gösterilir. Kalıp tarafında ise yüzeylerin temizliği, yağlama noktalarının göz bölgesinden uzak tutulması ve paslanmaya dirençli çelik ya da kaplama seçimi bu gerekliliğin parçasıdır.
Teklif aşamasında netleşmesi gerekenler
- Kabın et kalınlığı, en uzun akış yolu ve malzeme sınıfı
- Hedef çevrim süresi ve bu sürenin hangi makinede hesaplandığı
- Göz sayısı ve katlı kalıp seçeneği
- Kalıp içi etiketleme olup olmayacağı
- Sıcak yolluk sisteminin tipi ve bölge sayısı
- Aşınan bölgelerde kullanılacak çelik ve beklenen ömür
- İstiflenebilirlik ve kapak uyumu gibi kullanım gereklilikleri
Bu listenin her maddesi kalıbın yapısını değiştirir. Teklifler karşılaştırılırken aynı maddelerin her teklifte aynı şekilde cevaplanmış olmasına dikkat edilmelidir; göz sayısı ya da yolluk tipi farklı iki teklifin fiyatını yan yana koymak yanıltıcı olur. Kalıp içi etiketleme ve katlı kalıp gibi seçenekler ayrı kalem olarak fiyatlandırıldığında, hangisinin kendini ödediği de ayrıca hesaplanabilir.
İnce cidarlı kaplara örnek olarak tek kullanımlık ince cidarlı kap kalıbını ve PS bardak kalıbını, diğer ambalaj işlerini de ambalaj kalıpları sayfasında inceleyebilirsiniz. Kabınızın ölçüsünü ve makine bilgisini iletişim sayfasından gönderdiğinizde uygun üreticiyi bu sınıfta seçer, teklifi künyesiyle hazırlarız.